Nouvelles de l'industrie
Accueil / Blogues / Nouvelles de l'industrie / Comprendre les matériaux d'emballage aseptique alimentés en rouleaux : un guide d'achat pratique


 langue

Lorsqu'une marque de boisson fait passer un produit de la distribution réfrigérée à un emballage de longue conservation, le stratifié qui enveloppe le liquide décide souvent si le changement est rentable. Le matériau d'emballage aseptique en rouleau est le format de matériau le plus largement utilisé pour les lignes de remplissage aseptique à grande vitesse : il arrive sous forme de bande continue, est stérilisé à l'intérieur de la remplisseuse et est formé en carton autour du produit pendant le remplissage. Pour un nouveau lancement ou une conversion de ligne, le format en rouleau offre le meilleur équilibre global entre vitesse de sortie, économie de matériaux et intégrité de l'emballage, à condition que le stratifié soit spécifié et vérifié correctement. Ce guide explique ce qu'est un matériau d'emballage aseptique alimenté en rouleaux, comment ses couches fonctionnent, où il s'intègre dans le processus de remplissage et ce qu'un acheteur doit vérifier avant de sélectionner un fournisseur.
Le matériau d'emballage aseptique en rouleau est un stratifié multicouche enroulé sur des bobines destiné à être utilisé dans les machines de remplissage aseptique. À l'intérieur de la charge, la bande passe dans un bain stérilisant, généralement du peroxyde d'hydrogène, est rincée ou chauffée pour éliminer les résidus, puis est formée en un tube vertical autour de la colonne de remplissage. Le tube est scellé longitudinalement, rempli de produit et scellé transversalement pour créer des emballages individuels qui sont coupés et pliés dans leur forme finale de carton.
Étant donné que l’ensemble de l’approvisionnement en matériaux repose sur une bobine continue, une ligne de remplissage peut fonctionner pendant de longues périodes sans s’arrêter pour charger de nouvelles unités d’emballage. Ce fonctionnement ininterrompu est la principale raison pour laquelle les producteurs de jus, de produits laitiers et de boissons à base de plantes préfèrent le format en rouleau plutôt que les manchons à blanc lorsque les volumes sont élevés.
Le matériau alimenté en rouleaux convient mieux lorsqu'un plan de production se concentre sur un seul format de carton à volumes élevés, par exemple des emballages en brique ou à pignon de 200 ml à 1 litre. Il convient également aux produits qui nécessitent des performances de barrière constantes pendant des mois de durée de conservation à température ambiante, car le stratifié est conçu comme une structure continue plutôt que assemblé à partir de feuilles séparées.
En tant que fournisseur d'emballages qui produit à la fois des cartons aseptiques et des bouchons qui ferment ces cartons, nous traitons le laminé et la fermeture comme un seul système. Le carton donne de la rigidité, la feuille bloque l'oxygène et la lumière et les couches de polyéthylène créent des joints hermétiques. Au-dessus du carton, le bouchon de bouteille adapté à l'emballage en carton aseptique doit répondre à la même logique de barrière et d’hygiène, c’est pourquoi les spécifications de fermeture font partie de la même conversation que la sélection des matériaux.
Pour les marques prêtes à s'approvisionner directement en matériel, notre offre de matériaux d'emballage aseptique alimentés en rouleaux couvre les structures stratifiées standard et personnalisées pour les applications de jus, de produits laitiers, de thé et d'aliments liquides.
 Fabricant de matériaux d'emballage aseptique alimenté en rouleaux, correspondance de remplissage personnalisée Lile (Taizhou) Technology Co., Ltd est un fabricant et une usine de matériaux d'emballage aseptiques alimentés en rouleaux en Chine, associant les matériaux OEM/ODM aux ... Voir le produit →
Chaque stratifié aseptique alimenté en rouleau équilibre le coût, les performances de la machine et les exigences en matière de barrière. La structure typique utilise du carton au milieu, du polyéthylène sur les deux faces et une couche de papier d'aluminium enfouie entre eux. Le tableau ci-dessous résume la construction habituelle, de la surface extérieure imprimée à la couche intérieure en contact avec les aliments.
| Position des couches | Matériel | Fonction principale |
|---|---|---|
| Revêtement extérieur | Polyéthylène basse densité | Barrière contre l'humidité et surface d'impression |
| Carton | Carton alimentaire, 200 à 350 g/m² | Rigidité, rétention de forme, résistance aux chocs |
| Couche de liaison adhésive | Polyéthylène ou copolymère | Colle le carton à la feuille |
| Couche barrière | Feuille d'aluminium, 6 à 12 microns | Bloque la migration de l’oxygène, de la lumière et des arômes |
| Couche de liaison adhésive | Polyéthylène | Colle la feuille au scellant intérieur |
| Scellant intérieur | LDPE ou LLDPE métallocène | Thermoscellage, résistance aux liquides, contact alimentaire |
Les performances du package fini dépendent de chacune de ces couches. Si la feuille est trop fine, la transmission de l'oxygène augmente et la durée de conservation diminue. Si le mastic intérieur n'est pas adapté à la température de remplissage et à la composition chimique du produit, les joints peuvent échouer à l'intérieur de la machine. Un fournisseur sérieux devrait fournir une déclaration couche par couche plutôt qu'une étiquette générique de « qualité aseptique ».
Le format alimenté en rouleaux modifie les aspects économiques d'une ligne de remplissage, et pas seulement les préférences de la machine. Par rapport aux machines à découpe qui traitent des manchons prédécoupés, un système à alimentation en rouleaux offre trois avantages mesurables :
Le choix entre les formats d’alimentation dépend généralement du volume de production et de la flexibilité du format. La comparaison suivante encadre la décision.
| Critère | Alimenté en rouleau | Alimenté à blanc |
|---|---|---|
| Format du flux | Toile continue sur bobine | Manches aplaties prédécoupées |
| Vitesse de production | Élevé | Modéré |
| Flexibilité du format | Limité par la largeur du Web | Élevé, quick changeover |
| Contrôle des barrières | Uniforme sur tout le Web | Dépend de la consistance des coutures des manches |
| Coût par colis | Baisser à volume élevé | Élevéer due to cutting scrap |
| Meilleur ajustement | Longues séries, un format principal | Plusieurs SKU, volumes inférieurs |
Si un portefeuille contient de nombreux formats de carton et des changements fréquents, l'alimentation à blanc peut justifier un coût unitaire plus élevé. Pour un SKU de base fonctionnant 24 heures sur 24, l'alimentation en rouleau est la voie la plus économique, c'est pourquoi les producteurs de boissons à grand volume l'utilisent standardisée.
Comprendre le chemin emprunté par la bande à l'intérieur de la remplisseuse aseptique permet de comprendre pourquoi le matériau est spécifié tel qu'il est. Le diagramme ci-dessous montre les cinq étapes principales du processus d'alimentation en rouleaux.
Cette séquence explique pourquoi le scellant interne est aussi important que les couches barrières. Pendant la formation du tube et le scellement final, le polyéthylène doit fondre, s'écouler et se lier en une fraction de seconde pendant que la bande se déplace à la vitesse de la ligne. Un stratifié qui fonctionne parfaitement sur une marque de mastic peut échouer sur une autre si l'indice de fusion du mastic ou l'épaisseur de la feuille n'est pas ajusté.
La surface d'impression extérieure affecte également la fiabilité de la machine. La bande passe à grande vitesse dans des bains chimiques et des rouleaux chauffés ; le revêtement de surface doit résister aux produits chimiques, à la chaleur et à l'abrasion sans se délaminer ni se bloquer sur la bobine.
Tous les matériaux d'emballage aseptique alimentés en rouleaux n'ont pas les mêmes performances en production, et un mauvais lot crée des problèmes coûteux : des remplisseurs coincés, des emballages qui fuient et des défauts de qualité qui peuvent dégénérer rapidement. Avant de finaliser un fournisseur, vérifiez les points suivants.
Demandez les taux de transmission de l’oxygène et de vapeur d’humidité mesurés sur le stratifié fini, et pas seulement sur la feuille. Un taux de transmission d'oxygène inférieur à 1 cm³/m² par jour à 23°C et 50 % d'humidité relative est un objectif courant pour les jus de longue conservation. Confirmez les conditions du test, car elles modifient considérablement le résultat.
La résistance du thermoscellage doit être vérifiée aux températures de scellage minimale, cible et maximale que votre mastic peut maintenir. Le stratifié doit également tolérer un niveau défini d'éclaboussures de produit sur la zone de scellement. Un mastic qui repousse bien le produit produit moins de rebuts lors du remplissage à grande vitesse.
La tolérance de largeur de bande, l'uniformité de l'épaisseur de couche et la qualité d'épissage déterminent la disponibilité. Une épissure est un joint dans l'âme, et chaque épissure est un point faible potentiel. Demandez au fournisseur d'indiquer le nombre maximum d'épissures par 1 000 mètres et confirmez que les épissures sont détectables par les capteurs du remplisseur.
Le stratifié doit être conforme aux réglementations relatives au contact alimentaire sur chaque marché où le produit fini sera vendu. Pour les produits exportés vers l’UE ou les États-Unis, les résultats des tests de migration et les déclarations de conformité sont obligatoires et non facultatifs. Le des systèmes de fermeture qui prennent en charge la prolongation de la durée de conservation nécessitent le même niveau de documentation, car le capuchon et le stratifié partagent la même surface de contact avec le produit.
Si votre équipe ne dispose pas encore de fiche de spécifications d'emballage, commencez par examiner la formats d'emballage en carton aseptique qui sont disponibles en différentes dimensions et correspondent chacune au modèle de remplissage que vous utilisez.
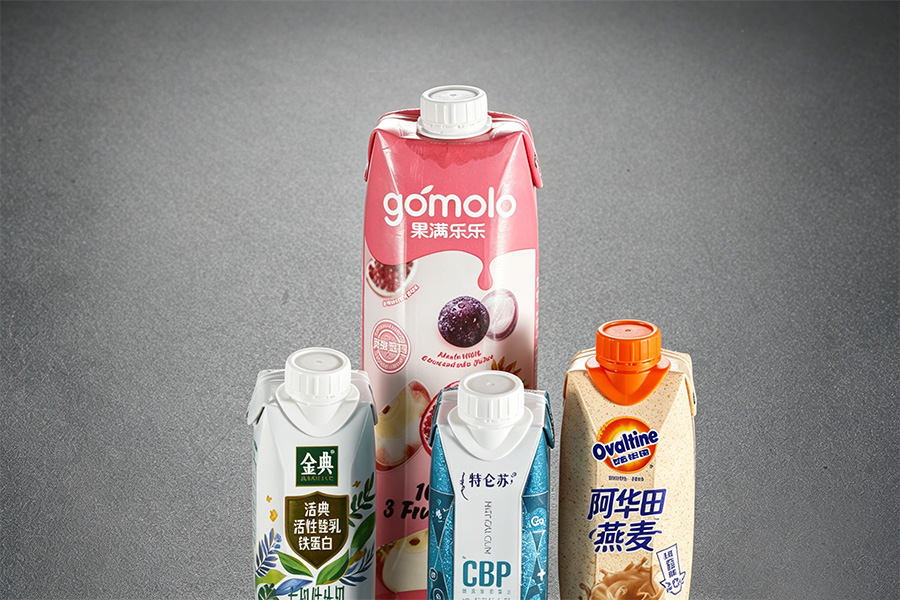 Formats de cartons aseptiques | Emballages Brik, Slim, Prisma, Rex et Gemina Lile (Taizhou) Technology Co., Ltd, un fabricant direct de bouchons en carton aseptique en Chine, propose des bouchons et des capacités assortis pour les aseptiques courants... Voir le produit →
La plus grande attention dans la sélection des matériaux est portée au stratifié lui-même, mais le bouchon à vis ou la fermeture à rabat est l'endroit où les consommateurs interagissent avec l'emballage tout au long de sa vie. La fermeture doit correspondre à la géométrie d'ouverture du carton, sceller contre la surface interne du stratifié et résister à la même exposition au peroxyde d'hydrogène pendant la stérilisation sans se dégrader.
Les défauts de fermeture et de stratifié font souvent surface au même endroit : l’ouverture de coulée. Un carton qui se ferme parfaitement le long de ses coutures latérales peut toujours fuir autour du bouchon si le revêtement du bouchon est incompatible avec la couche de scellement interne. C'est pourquoi la sélection des fermetures relève du processus de spécification des matériaux plutôt que d'une décision d'achat distincte. La même logique s'applique aux produits visqueux, pour lesquels le comportement au versement et la refermeture exigent une conception de bec spécifique ; notre bouchons de cartons pour sauces et aliments liquides sont conçus pour ces conditions.
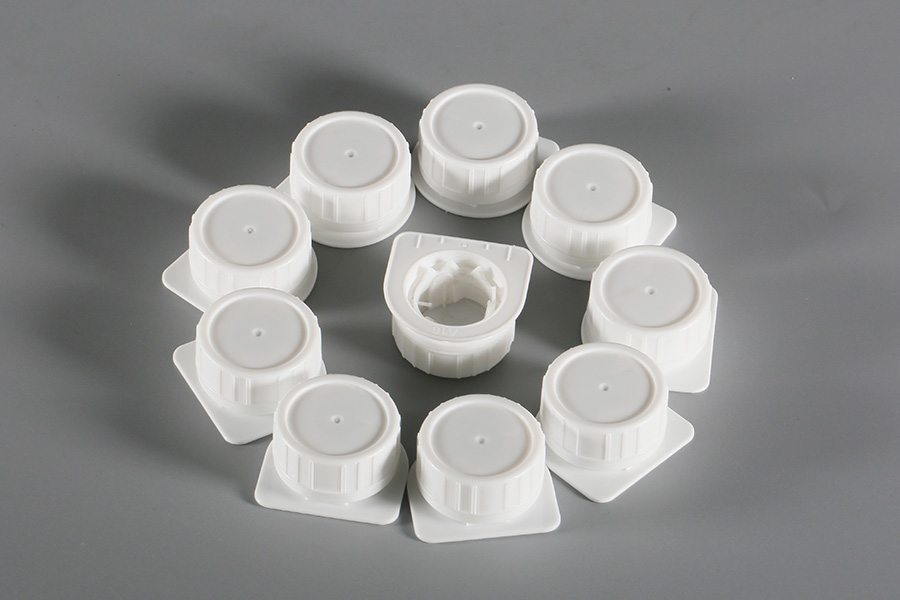 Fabricant de bouchons de carton pour sauces et aliments liquides, approvisionnement en vrac | Taizhou Lile Lile (Taizhou) Technology Co., Ltd est un fabricant chinois de bouchons de cartons pour sauces et aliments liquides, source d'approvisionnement en vrac pour les acides et les résidus d'huile... Voir le produit →
Combien de temps un emballage aseptique en rouleau peut-il conserver la fraîcheur d’un produit ?
Avec une barrière en aluminium correctement spécifiée et une intégrité constante du joint, la durée de conservation ambiante atteint généralement 6 à 12 mois pour les jus et les boissons lactées, et plus longue pour les produits formulés pour une stabilité prolongée. Le chiffre exact dépend de la sensibilité du produit à l'oxygène et à la lumière. Le fournisseur doit donc calculer la durée de conservation attendue à partir des données de barrière mesurées du stratifié.
Un matériau alimenté en rouleau peut-il servir plusieurs tailles de carton ?
Dans une largeur de bande fixe, oui. Le remplisseur ajuste la longueur de l'emballage en modifiant l'intervalle de coupe et les outils de formage. La modification de la largeur de la bande nécessite une bobine différente et généralement un changement de machine, c'est pourquoi les planificateurs de production regroupent les SKU par largeur de bande.
Le matériau alimenté en rouleaux fonctionne-t-il sur toutes les remplisseuses aseptiques ?
Non. Chaque fabricant de remplisseur spécifie sa propre plage de largeurs de bande, ses propres produits chimiques de stérilisation et sa propre fenêtre de température de scellage. Le matériau doit être testé sur la machine réelle avant la production en série. Un fournisseur capable d’adapter la formulation du mastic à votre mastic est plus précieux qu’un fournisseur proposant uniquement une structure standard.
Les emballages aseptiques en rouleaux sont-ils plus durables que les autres formats ?
En production, oui, la bande continue génère moins de coupes de bords et donc moins de déchets de processus que les flans prédécoupés. En fin de vie, la part de carton du stratifié est renouvelable et peut être recyclée là où une infrastructure de collecte et de recyclage appropriée existe ; les couches de papier d'aluminium et de polyéthylène nécessitent une séparation ou un recyclage dédié. Comprendre le concept du carton aseptique est une bonne première étape pour évaluer le profil de durabilité de chaque format.
Si vous avez des questions, veuillez remplir le formulaire de contact en bas de page et contactez-nous.
© Lile (Taizhou) Technology Co., Ltd.
Ville de Toudao, ville de Taizhou, province du Zhejiang, Chine.
liletz@163.com
+8613706571648